- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
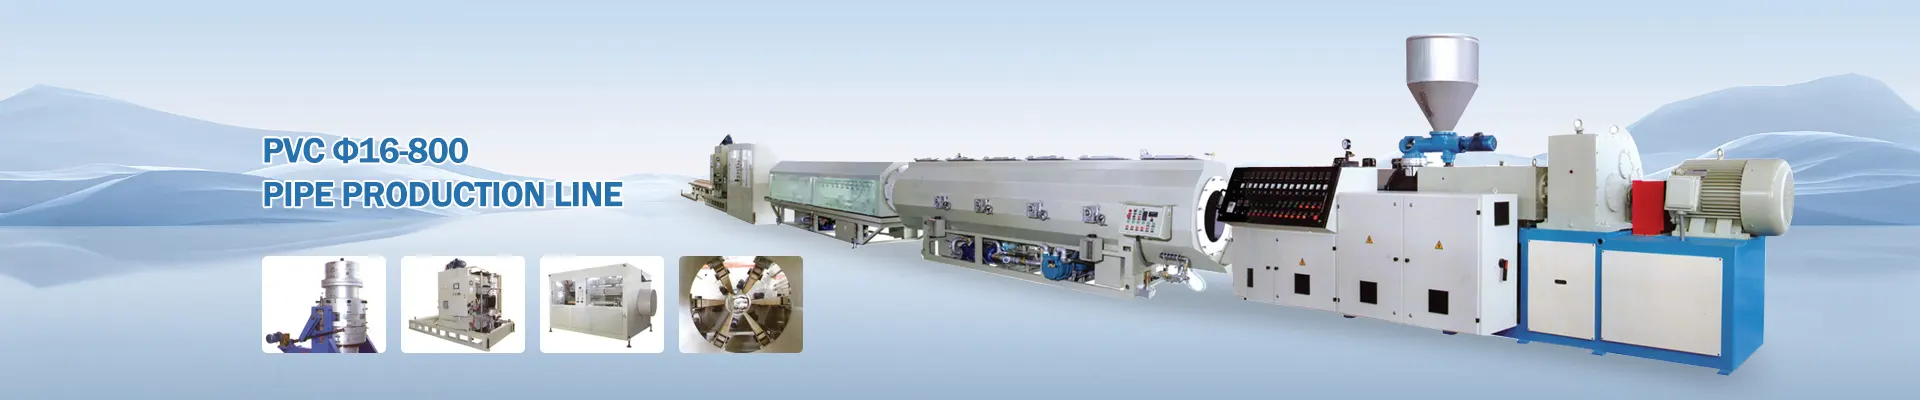
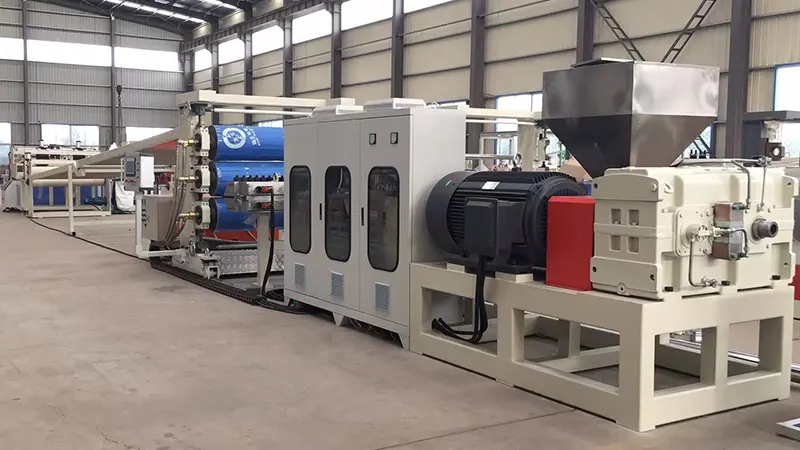
PS Xafla Estrusio-lerroa: Ekoizpen-arazo arruntak eta xafla-kalitate egonkorrerako irtenbide praktikoak
Poliestirenozko (PS) xafla estrusio-lerroakasko erabiltzen dira plastikoak prozesatzeko industrian, baina benetako produkzioan, fase bakoitzak —lehengaien prestaketatik hasi eta bobinatzeraino— kalitatean eta eraginkortasunean eragina duten arazoak sor ditzake. Artikulu honek ohiko akatsak, haien arrazoiak eta aurreneurri praktikoak aztertzen ditu operazio-esperientzian oinarrituta, ekoizpen-taldeei arazoak azkar diagnostikatzen eta prozesuak eraginkortasunez optimizatzen lagunduz.
1. Lehengaiak prestatzea: gogoeta praktikoak
1. arazoa: xafla gainazalean zilarrezko marra edo burbuilak
Gehiegizko hezetasunaren seinale klasikoa da. PS apur bat higroskopikoa da; hezetasun-kopuru txikiak ere lurrundu egingo dira urtze-tenperaturan, zilar-markak eraginez gainazalean edo barruko burbuilak amaitutako xaflan.
Irtenbideak:
-
Ziurtatu lehortzeko sistema behar bezala funtzionatzen duela. Gomendatutako lehortzeko baldintzak: 75-80°C 2-3 orduz.
-
Itzali ondoren berrabiarazten duzunean, garbitu urtuaren lehen zatia hezetasunarekin kutsatutako materiala trokelean sar ez dadin.
-
Urtaro hezeetan, luzatu lehortzeko denbora eta kontrolatu hezetasun edukia aldizka. Helburuko hezetasun maila % 0,05etik beherakoa izan behar da.
2. arazoa: Gehiegizko birmoldaketaren erabileragatik propietate mekaniko degradatuak
Ertzak moztu eta txatarra erabiltzea kostuak aurrezteko neurri eraginkorra da, baina birmoldaketak degradazio termikoa jasaten du prozesatzeko ziklo bakoitzean, eta katearen zatiketa eragiten du. Honen ondorioz, talka-indar gutxiko xafla hauskorrak sortzen dira.
Irtenbideak:
-
Mantendu birrintzearen edukia % 15 eta % 25 artean, produktuaren eskakizunen arabera egokituz. Argitasun handiko xafla gardenetarako, murriztu proportzioa gehiago edo saihestu berriro birrintzea.
-
Lehortu eta kendu hautsa ondo birrindu erabili aurretik, kutsadura saihesteko.
-
Pentsa ezazu inpaktuaren aldatzaileak gehitzea birmoldatzeak eragindako gogortasunaren galera konpentsatzeko.
2. Estrusio-atala: Gai arruntak eta doikuntzak
3. arazoa: xaflaren lodiera irregularra eragiten duen irteerako gorabeherak
Estrusio-sisteman maiz gertatzen den arazoa da, normalean torlojuaren abiadura ezegonkorrarekin, elikadura ez-koherentearekin edo upel-tenperatura aldakorrekin lotuta.
Arazoak konpontzeko urratsak:
-
Egiaztatu elikadura-totlan "zubirik" dagoenik (materiala zintzilik dago eta ez da jaisten). Instalatu zubi-hausle bat edo behartuta elikadurara aldatu behar izanez gero.
-
Egiaztatu tenperatura-ezarpenak estrusore-kanoiaren zehar. Elikadura-eremuan gehiegi berotzeak urtze goiztiarra eta elikadura irregularrak eragin ditzake.
-
Instalatu urtze-ponpa estrusorearen eta trokelaren artean. Torloju-pultsazio-presioaren gorabeherak modu eraginkorrean isolatzen ditu, trokelaren sarrerako presioa etengabea bermatuz; hau da lodieraren zehaztasunerako inbertsio eraginkorrenetako bat.
4. arazoa: urtzearen degradazioa eta horia gehiegizko tenperaturagatik
PS-k prozesatzeko leiho nahiko estua du. 240 °C-tik gora, degradazio termikoa nabarmen bihurtzen da, urtu horia eta gardentasun murriztua erakusten du.
Irtenbideak:
-
Ezarri upel-tenperatura pixkanaka-pixkanaka elikadura-eremutik neurketa-eremura, tenperatura maximoa 220-230 °C-tan mantenduz.
-
Egiaztatu torlojuaren abiadura: RPM handiko ebakidurak nahi gabeko marruskadura-beroa sortzen du.
-
15 minututik gorako geldialdietarako, jaitsi upelaren tenperatura edo purkatu urtua, materiala eserita eta honda ez dadin.
3. Trokelaren eta kalibrearen kontrola: funtsezko puntuak
5. problema: zeharkako lodierako aldakuntza nabarmena
Hau normalean trokelaren ezpainen hutsunearen doikuntza desegokitik edo urtze-tenperaturaren banaketa irregularretik sortzen da trokelaren zabaleran.
Irtenbideak:
-
Doitu trokelaren ezpainen hutsuneak xede-lodieraren arabera. Konpentsazio-printzipio arrunta erdigunea ertzak baino apur bat meheagoa ezartzea da ertzaren uzkurdura konpentsatzeko.
-
Egiaztatu trokelak berotzeko banda guztiak uniformeki funtzionatzen dutela. Trokelaren tenperatura irregularrek urtze-emari ez-koherenteak eragiten dituzte.
-
Xafla zabaletarako, instalatu nahastagailu estatiko bat trokeletik gora, zabaleran urtze-tenperaturaren uniformetasuna hobetzeko.
6. arazoa: materiala kalandria-erroilduei edo xaflako erroilu-markei itsatsita
Akats hauek gainazaleko kalitateari zuzenean eragiten diote eta onartezinak dira xafla gardenen aplikazioetarako.
Arazoak konpontzeko jarraibideak:
-
Ikuskatu kalandriaren erroiluen gainazalak urratu, hobi edo hondarrik ez dagoenean. Egin ohiko leunketa eta garbiketa erroiluen garbitzaile dedikatuekin.
-
Kontrolatu arretaz hiru erroiluen tenperaturak: normalean goiko erroilua erdiko erroilua baino zertxobait beroago ibiltzen da, beheko erroilua freskoena delarik. Ezarpen zehatzak xaflaren lodieraren eta lerroaren abiaduraren araberakoak dira.
-
Askatzeko agente bat edo blokeoaren aurkako estaldura erabiltzen baduzu, ziurtatu aplikazio uniformea. Gehiegizko aplikazioak lainoa edo gainazaleko distira murriztea eragin dezake.
4. Foam PS Fitxa: Erronka zehatzak
7. problema: zelula-egitura lodia edo ez-uniformea
PS apardun xafletarako, zelulen fintasuna eta uniformetasuna errendimendu-adierazle kritikoak dira. Zelula lodi edo irregularrak nabarmen murrizten dituzte erresistentzia mekanikoa eta isolamendu termikoko propietateak.
Kontrol puntu nagusiak:
-
Agente nukleatzaileen (talko) sakabanaketa garrantzitsua da. Erabili talko ultrafina (5μm-tik beherako partikulen tamaina) eta ziurtatu nahasketa sakona konposaketa fasean.
-
Bigarren mailako estrusorean (hozte-etapa) tenperatura kontrolatzea apararen kalitatearen faktorerik garrantzitsuena da. Tenperatura-gorabeherak ±1 °C-ren barruan mantendu behar dira.
-
Egiaztatu puzte-agentearen injekzio-egonkortasuna; Injekzio-sistemako presio-gorabeherek zuzenean eragiten dute zelulen tamainaren banaketa.
8. arazoa: aparra xafletan gehiegizko uzkurdura
Gehiegizko uzkurtzeak dimentsioko ez-adostasuna dakar, batez ere beheranzko termokonformazio-eragiketetan nabaritzen da.
Irtenbideak:
-
Egokitu garraiatzeko abiadura eta leherketa-erlazioa (BUR). Marrazketa proportzio egokiek zelulen orientazioa sustatzen dute, eta horrek osteko uzkurdura murrizten du.
-
Nukleatzaileen dosia pixka bat handitu; zelula-egitura finagoek dimentsio-egonkortasun hobea lortzen laguntzen dute.
-
Mantendu tentsioa moderatua. Gehiegizko tentsioak uzkurdura eragin dezake xafla erroiluen tentsiopean dagoen bitartean.
5. Eguneroko mantentze-lanak eta ekoizpenaren optimizazioa
Ohiko mantentze-zerrenda:
-
Ordeztu atzera-presioaren igoeran oinarritutako pantaila-paketeak, ez soilik presioa oso altua denean. Koherentziarako ordezkapen-egutegi finko bat ezarri.
-
Aldian-aldian tira torlojua eta ikuskatu kanoia higadura dagoela. Higatutako torlojuek nabarmen murrizten dute plastifikatzeko ahalmena eta irteera-kalitatea.
-
Kalendar errodamenduak eta gidatzeko kateak askotan ahaztu egiten dira higadura-puntuak. Lubrikatu aldizka eta egiaztatu erroiluen paralelismoa.
Energia-eraginkortasunaren aholkuak:
-
Upel-tenperatura-puntu baxuagoak plastifikatzeko kalitateak ahalbidetzen duen guztietan. 5°C-ko murrizketa bakoitzak energia-kontsumoan % 3-5 aurrezten du gutxi gorabehera.
-
Isolatu estrusore-upelak ingurumenerako bero-galera minimizatzeko.
-
Ehotzeko ertzak sarean moztu ahal den guztietan, hoztutako txatarra berriro berotzea saihesteko.
a-ren funtzionamendu egonkorraPS xafla estrusio-lerroaEkipoen egoera zehatzaren monitorizazioaren eta etengabeko prozesuaren optimizazioaren araberakoa da. Praktikan, kalitate-arazo gehienak ez dira ekipoen akatsetatik sortzen, baizik eta funtzionamendu-xehetasunetatik eta ingurumen-aldaketetatik. Ekoizpen-taldeei prozesu-parametroen erregistro zehatzak mantentzea gomendatzen zaie, doikuntza bakoitza produktuaren kalitatearekin erlazionatuz. Denboraren poderioz, hau landarearen erreferentziazko eskuliburu baliotsuena bihurtzen da, edozein operazio-gida generiko baino askoz erabilgarriagoa.