- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
TPE iragazgaizte-ekipoen merkatu globala azkartzen ari da - zure produkzio-lerroa mantentzen al da?
TPE (elastomero termoplastikoa) waterstops PVC eta kautxua ordezkatzen ari dira urteko % 6,8ko hazkunde-tasa, Ekialde Hurbilean, Asiako Hego-ekialdean eta Latinoamerikan egindako azpiegituren inbertsioak bultzatuta. Aldi berean, tunelaren sartze zigiluak - tunel, presa eta sotoko proiektu guztien zaldi-zaldia - urtez urte % 12-15eko eskaerak hazten ari dira Alibaba.com-en injekzioz moldatutako EPDM eta TPE tutu-botetarako.
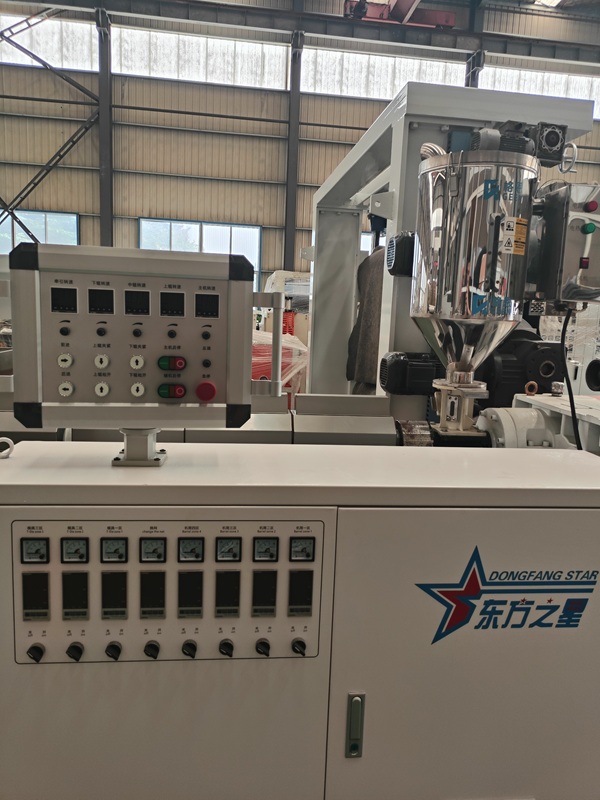
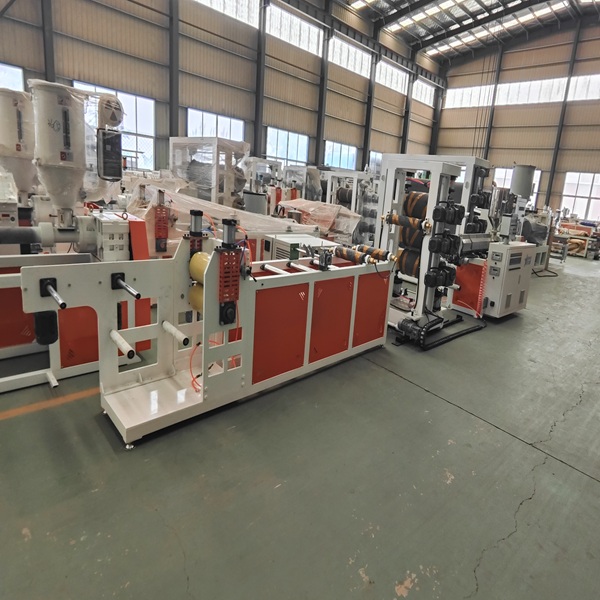
Fabrikatzaileentzat, matematika sinplea da: TPE Waterstop estrusio-lerro dedikatu batek hodiak barneratzeko zigiluak moldatzeko makina batekin konbinatuta eraikuntza iragazgaiztearen hornikuntza-katearen bi muturrak estaltzen ditu. Hona hemen 2025erako prest dagoen konfigurazioa nolakoa den.
1. Zergatik TPE Waterstops irabazten ari diren
TPEk PVC eta EPDM-k pareka ezin dituzten hiru abantaila eskaintzen ditu:
| Jabetza |
PVCa |
EPDM kautxua |
TPE |
| Birziklagarritasuna |
✗ |
✗ |
✓ %100 birziklagarria |
| Tenperatura tartea |
-10°C eta 60°C artean |
-40°C eta 120°C artean |
-50°C eta 130°C artean |
| Berreskuratze elastikoa |
%60-70 |
%85-90 |
> %95 |
| In situ soldagarritasuna |
Mugatua |
Zaila |
✓ Aire beroan soldagarria |
| Dentsitatea (g/cm³) |
1,35–1,45 |
1.15–1.30 |
0,89–1,10 |
| Karbono-aztarna (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Beheko lerroa:TPE waterstops zehazteak materialaren pisua % 20-25 murrizten du PVCaren aldean, tolerantzia termiko zabalagoa eskaintzen duen bitartean. Zure bezeroentzat - eraikuntza-kontratistak - horrek logistika-kostu txikiagoak eta tokiko hutsegite bateratu gutxiago eragiten ditu zuzenean.
Axola duten ekipoen zehaztapenak
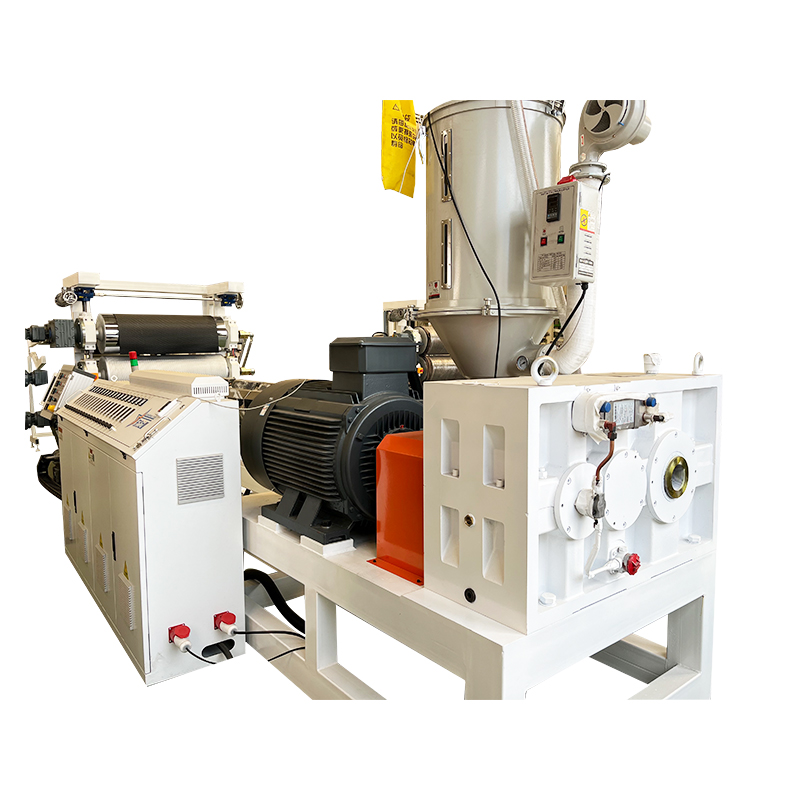
2026rako prest dagoen TPE Waterstop estrusio-lerro batek honako hauek izan beharko luke:
Torloju bikoitzeko extruder— 12 zonako tenperatura kontrolatzeko independentea (± 1,5 °C zehaztasuna), funtsezkoa TPEren prozesatzeko leiho esturako
Pertsonalizatutako trokel-buru modularra— 3+ profil waterstop onartzen ditu (erdiko bonbilla, dumbbell, saihetsekin laua) trokel osoa ordezkatu gabe; erreminten kostua % 30-40 murrizten du
Etapa anitzeko hutsean kalibratzeko depositua— 6 metroko luzera eraginkorra hozteko uraren tenperatura kontrolatzeko begizta itxiarekin
Serbo-gidatutako haul-off— ±0,05% abiadura egonkortasuna, estrusorearen irteerarekin sinkronizatuta
Bobina automatikoa— Tentsioz kontrolatutako harilkatzeak langile bat murrizten du txanda bakoitzeko
2.Pipe Penetration Seals - Ez ikusitako hazkunde-motorra
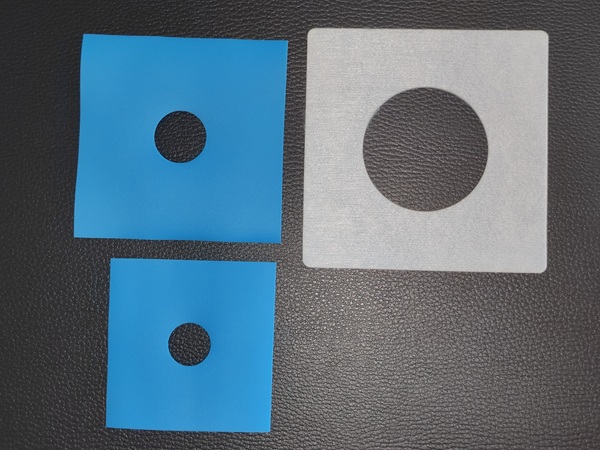
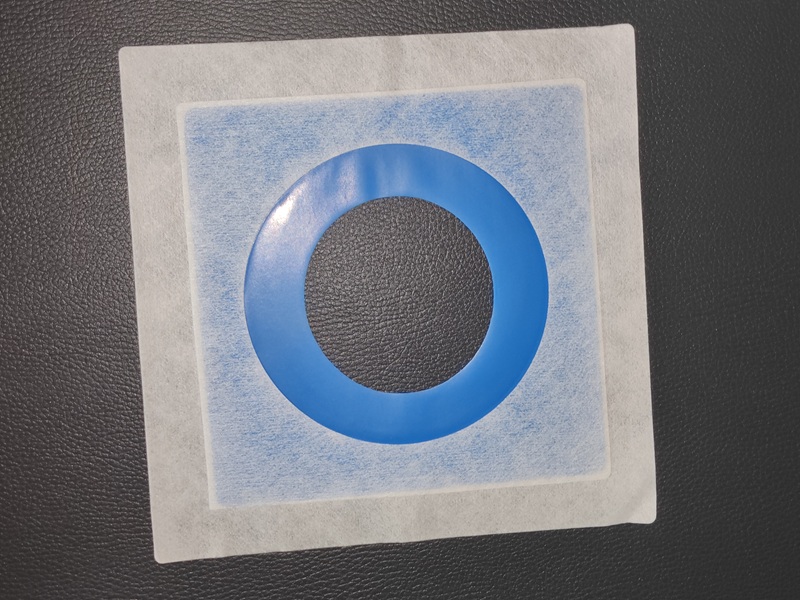
Waterstopek eskala handiko azpiegituren kontratuak bultzatzen dituzten bitartean, hodien sartze zigiluak (hodi-botak, hodi-distira-manhuk) marjina handiko eta errepikapen handiko segmentu bat adierazten dute. Hormigoitik igarotzen den hodi bakoitzak —50 mm-ko zerbitzu-hodietatik hasi eta 800 mm-ko drainatze-hodietara— zigilu iragazgaitza behar du.
Merkatuaren argazkia
| Produktua |
Materiala |
Diametro sorta |
Batez. Eskaera kantitatea |
Marjina Gordina |
| Pipa bota txikia |
EPDM / TPE |
50-110 mm |
5.000-20.000 pz |
% 35-45 |
| Tutu ertaineko bota |
EPDM / PVC |
125-250 mm |
2.000-5.000 pz |
%40-50 |
| Sartze handiko zigilua |
EPDM / Silikona |
300-800 mm |
500-2.000 pz |
%45-55 |
| Pertsonalizatutako formako zigilua |
TPE / EPDM |
Zehaztapen bakoitzeko |
1.000-10.000 pz | %50-60 |
Ekipamenduaren puntu gozoa: 200-500 tonako estutze-indarra duten injekzio-moldaketa-makinek diametro komertzialen % 90 estaltzen dute, EPDM konposatuen 15-25 segundoko ziklo-denbora mantentzen duten bitartean. Injekzio-bolumenaren helburua: 800–1.200 cm³, torlojua L/D erlazioa 20:1 EPDM plastiko optimorako.
3. 2025eko ekipamendua Legacy Lineetatik bereizten duten hiru ezaugarri
① Materialaren malgutasuna — Aldaketa-denboraren arabera neurtua
<4 orduko aldaketarekin TPE, PVC eta EPDM artean aldatzen den linea batek biderkatu egiten du zure helbideratze-merkatua. Bilatu:
- Lotura azkarreko trokel-buruaren konexioak (torlojuak gabe)
- Segmentudun torlojuaren diseinua materiala azkar garbitzeko
- Hopper bikoitzeko elikadura aldaketa automatikoarekin
Izan ere: material anitzeko lerroak exekutatzen dituzten fabrikatzaileek 2,3 × RFQ gehiago jasotzen dituzte material bakarreko lehiakideekin alderatuta.
② Automatizazio-maila — Txanda bakoitzeko eskulanaren arabera neurtua
| Automatizazio maila |
Operadoreak / Txanda |
Txatarra-tasa |
ROI aldi tipikoa |
| Eskuliburua (ondarea) |
4–5 |
%8-12 |
— |
| Erdi automatikoa (PLC oinarrizkoa) |
2–3 |
%5-8 |
14-18 hilabete |
| Auto osoa (servo + PLC) |
1–2 |
% 2-4 |
10-12 hilabete |
Erdi-autotik automatikora egindako jauziak urteko txatarren kostua gutxi gorabehera $ 18.000-$ 25.000 gutxi gorabehera murrizten du 1.200 tona/urteko ekoizten duen linea baterako, automatizazio-berritzea modu eraginkorrean autofinantziatuz.
③ Trokelaren buruaren diseinua - Profila aldatzeko kostuaren arabera neurtua
Trokel-buru modularrek 8.000-$ aurrezten dituzte15.000per ybelarria trokel multzoetan eta 15-20produkzioaegunakannnormalean. Ikuspegirako: trokel-buru finko tradizionalak 4-6 ordu behar ditu profil aldaketa bakoitzeko; sistema modularrek 45 minutu baino gutxiagotan osatzen dute aldaketa.